Как мы производим
От лома до балки — шесть шагов на одной площадке
Электродуговая печь
Выплавка
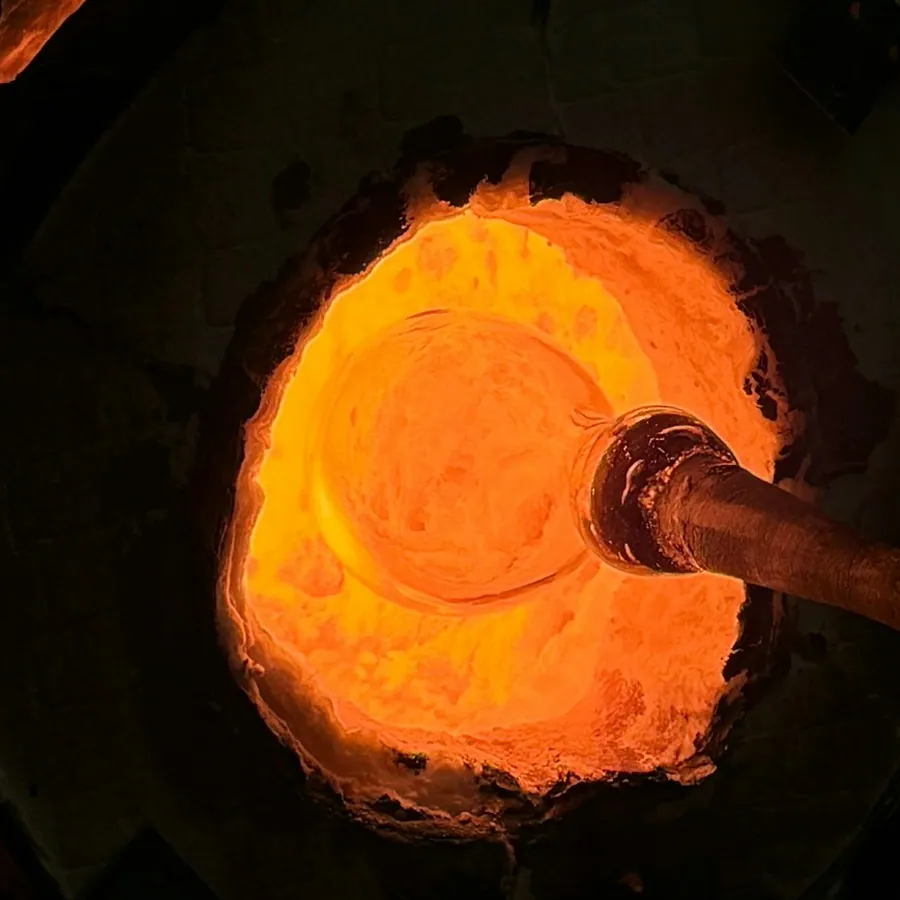
Печь плавит отсортированный лом и чугун. Электроды опускаются в шихту, дуга поднимает температуру до 1600 °C, а лаборатория по пробам доводит химию стали до нужной марки.
- температура стали
- 1600 °C
- одна плавка
- ≈ 50 мин
Сортопрокатный стан
Прокат
Заготовку греют и прогоняют через клети стана. С каждой клетью она становится тоньше и длиннее, пока из квадрата не выйдет двутавр, швеллер или уголок нужного номера.
- нагрев заготовки
- 1150 °C
- стандартный хлыст
- 12 м
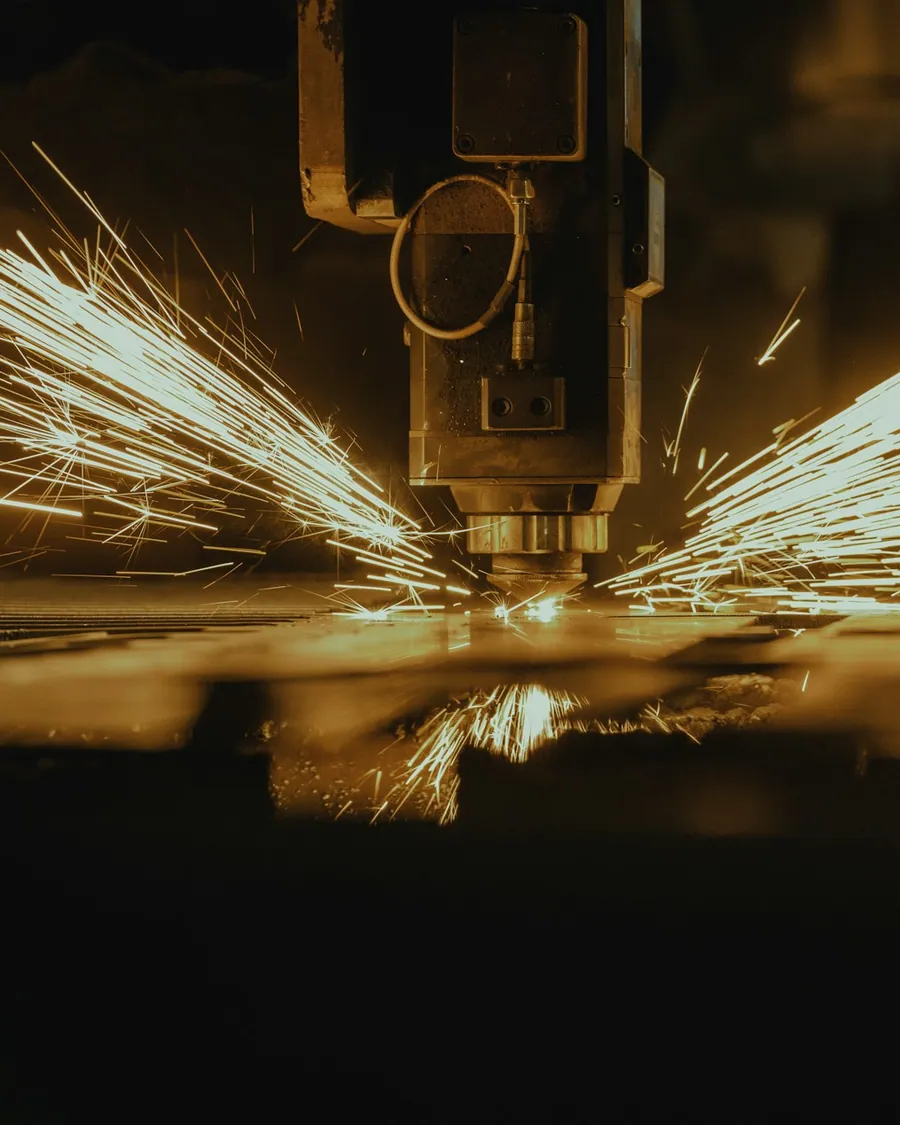
Пилы, плазма, лазер
Резка
Хлысты режем в размер заказа: ленточные пилы для профиля, плазма и лазер — для листа. Каждый рез отмечаем в карте раскроя, чтобы обрезь шла обратно в печь.
- допуск по длине
- ±2 мм
- металла в отвал
- 0 т
Цех металлоконструкций
Сварка
Сборщики собирают фермы, колонны и балки по чертежам КМД на кондукторах. Сварщики варят полуавтоматом, а ОТК проверяет швы ультразвуком.
- свои чертежи
- КМД
- контроль швов
- УЗК
Цинкование и покраска
Защита
После дробеструйной очистки изделие окунают в расплав цинка или красят порошком и запекают в печи. Толщину покрытия меряем на каждой партии.
- ванна цинка
- 450 °C
- слой покрытия
- 60–120 мкм
Склад и логистика
Отгрузка
Готовый металл собираем в пакеты с бирками, краном грузим в машины или вагоны со своей ветки. Сертификаты и паспорт плавки едут вместе с грузом.
- работа склада
- 24/6
- в одной машине
- 20 т
описание процесса и цифры — пример для шаблона